自动化包装的价值,不只是设备做完动作,更在于产品信息、包装质量、设备协同和操作技能能够持续形成一致结果。
本次制造现场的包装线由开箱机、一字封箱机和端面封箱机组成,设备之间通过动力输送段衔接。项目推进期间,端面封箱一度存在胶带脱离外箱、不粘箱及封贴不规则等现象;反复调整胶带虽可短时缓解,却难以彻底稳定。2026年10月16日,现场调整设备硬件后,胶带封贴居中、均匀和稳定性问题取得关键突破。与技术改善同步发生的,是两位五十多岁操作工从初期抵触到熟练掌握调机细节的变化。
工程师亲自调好设备只能解决一次问题;让操作人员理解调机逻辑、独立判断并在标准范围内正确处理异常,才是能力真正留在现场。
01|真实系统:一条U形线体,而不是三台独立设备
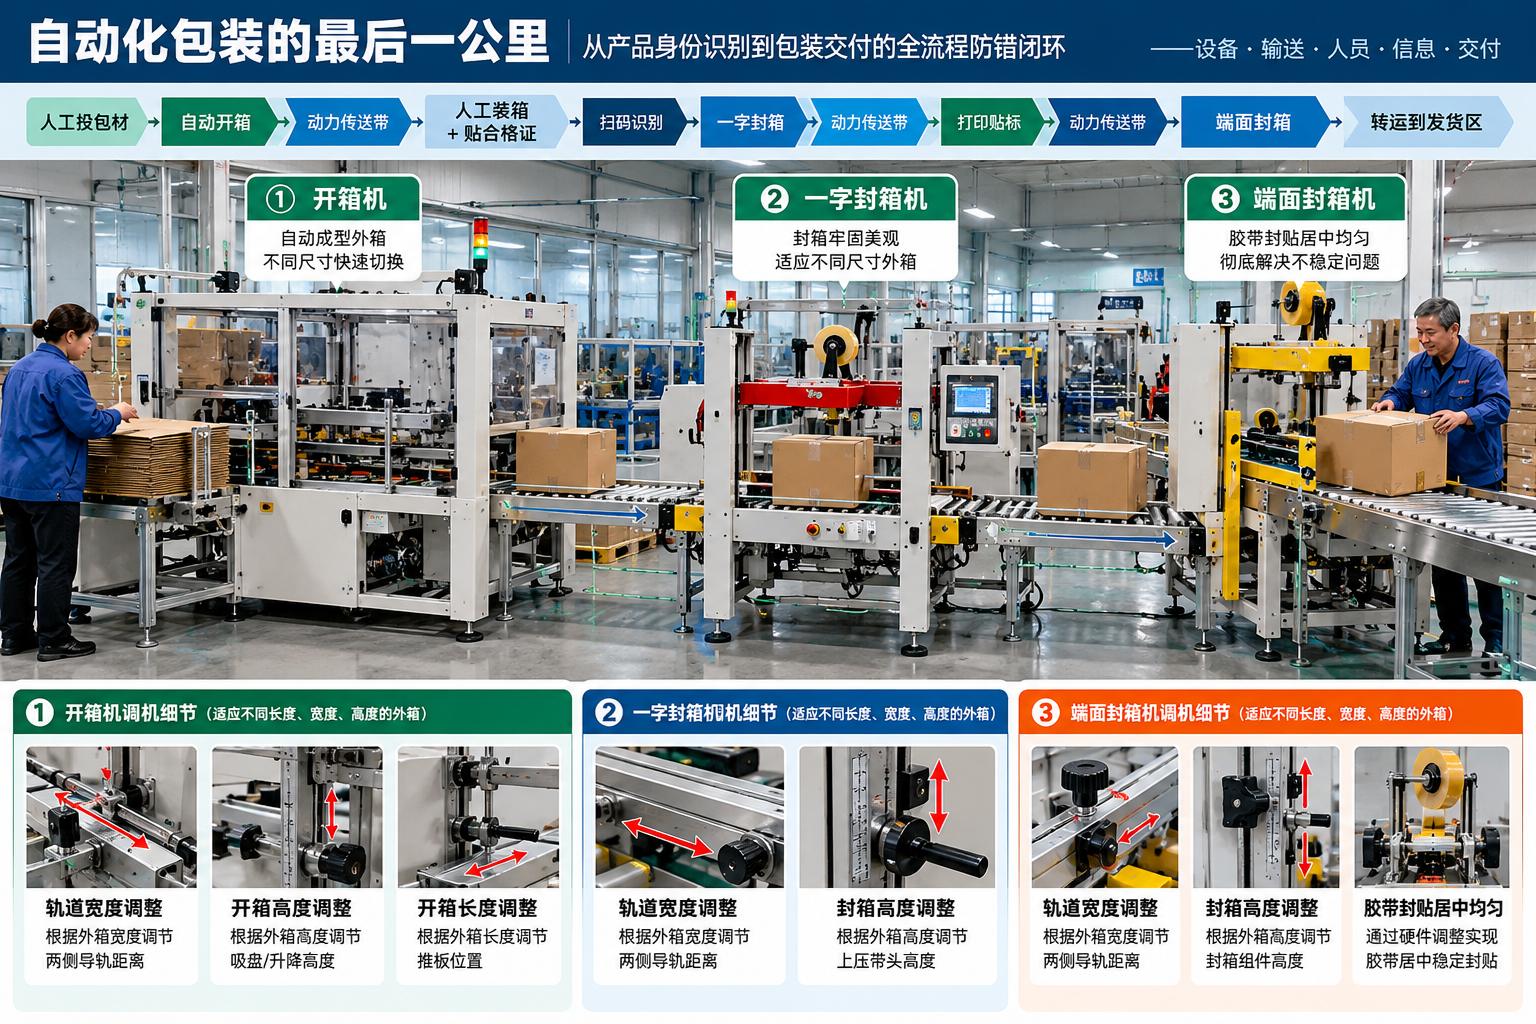
依据包装车间一期布局,纸箱从上料及开箱工序进入动力输送段,经过U形弯道流向下段,再按工艺完成识别、一字封箱、打印贴标、转向与端面封箱。U形弯道的输送换向,与端面封箱前纸箱自身旋转90°,属于不同的两个动作,必须在流程设计、调机与培训中明确区分。
流程节点用于解释实际作业顺序,未按CAD比例绘制;图中的线体方位请以现场布局图核对。
人工投放包材辅料后,开箱机完成自动开箱;现场人工装入产品、每箱贴一张唯一产品合格证。扫码识别合格证信息并启动一字封箱后,同步完成对应箱唛打印及自动贴标;纸箱随后通过动力输送,经90°旋转进入端面封箱机,最终由人工转运至发货区。
这条线的技术管理重点,是把箱型规格、输送姿态、折盖封贴、扫码信息及标签关联纳入同一套作业闭环。单机能够运行,不等于整线、信息流和实物流都已达到稳定交付条件。
02|三台设备的规格切换:把关键参数教透
不同长度、宽度和高度的外箱进入线体后,调机不应只靠“凭感觉拧旋钮”。需要基于箱型尺寸、导轨夹持、开箱姿态和封箱机构位置建立清晰的调整顺序。
① 开箱机
关键参数:
- 轨道宽度:适配纸箱宽度,控制导向与夹持。
- 开箱高度:匹配纸箱高度及开箱机构位置。
- 开箱长度:匹配不同箱长与展开动作行程。
② 一字封箱机
关键参数:
- 轨道宽度:匹配不同纸箱宽度。
- 封箱高度:对应封盖机构工作位置。
- 先将端面盖折平齐,再将侧面盖折压在端面盖上,沿两侧面盖中缝完成“一字”胶带封合。
③ 端面封箱机
关键参数:
- 轨道宽度:匹配转向后的纸箱受力与定位。
- 封箱高度:匹配箱高和上下封贴位置。
- 纸箱提前旋转90°进入端面封箱机构,上下四个端面由胶带从宽度面折贴90°完成封合;重点确认居中、均匀、粘附稳定。
设备参数教学还应明确:确认箱型、停机与安全条件、调整对应位置、试运行、复核封贴效果、恢复生产并记录基准。参数只是表层,理解“为什么调、调完看什么”才是掌握调机的标志。
03|端面封箱突破:从反复调胶带,到真正调整硬件
前期现场的顽固异常集中在端面封箱:胶带封贴不规则,有时从外箱表面脱离,有时不能有效粘附。单纯调整胶带后虽有好转,却反复出现不稳定状态,无法形成可持续的工艺条件。
以胶带自身位置和状态的反复微调应对封贴异常;短时改善,但胶带脱离、不沾箱或局部封贴不均的波动未能根治。
从设备硬件匹配及封贴路径入手调整,现场实现胶带在端面封贴过程中居中、均匀、稳定,解决此前反复存在的主要异常。
本例的工程价值,是把问题从耗材表象拉回设备硬件与工艺动作:当单纯调节胶带只能短暂缓解问题时,必须考虑机构位置、输送定位和封贴动作之间的实际匹配关系。具体调整了哪一处硬件,应依据现场设备实物和维修记录确认,不在公开简报中臆造零部件名称。
结论边界:本次现场技术瓶颈已取得突破;长期跨箱型、跨批次持续运行及综合产能表现,仍须用连续试机和实际验收记录确认,不能将单项技术突破直接写成整线终验完成。
04|比把设备调好更重要:让两位操作工独立掌握
本次项目中,两位五十多岁的一线操作工,一男一女,起初对新设备与复杂的规格切换存在抵触。现场改善的关键并非用指令要求他们立即熟练,而是把机器动作和每一处调机依据拆解成看得懂、记得住、能现场验证的方法。
阶段一|先前抵触
面对新机构和不同箱型参数,担心操作复杂、反复调机和误操作,尚未建立使用信心。
阶段二|手把手带教
从现场示范到跟随练习,结合长宽高变化讲清导轨、开箱高度、长度、封箱高度与胶带位置的关系;反复核对调整后效果。
阶段三|轻松且愉快
逐步掌握三台设备的操作与调机细节,能够熟练投入作业,工作状态由抵触转为理解、配合和主动参与。
操作培训真正重要的成果,是把专家经验转化为可复用的岗位判断方法:遇到不同箱型知道先检查哪里,遇到胶带异常能区分表象调整和设备问题,调机完成知道如何验证是否正确。
替别人调好一台设备,是帮助完成当下作业;教会别人自己正确调机、判断与复核,才是把能力留在现场。50多岁的操作工同样可以掌握复杂设备,关键在于讲透原理、示范到位、耐心练习与尊重一线人员。
05|从“会调”到“能稳”:把经验固化为标准
设备技术突破与员工技能培训,还需要转化为持续稳定的作业条件。建议针对常用箱型建立尺寸—参数对照、封箱首件确认、异常分级处置与点检复核四类现场标准,而不是依赖某一个人的记忆。
参数基准
记录箱型长宽高、三台设备宽度与高度/长度调整位置、样箱或照片,形成可检索的换型基准。
首件确认
核对箱体成型、折盖平齐、一字封贴、端面胶带居中与均匀、箱唛与合格证信息一致。
异常升级
对卡箱、偏箱、胶带脱离、标签错配分别明确操作工可处理事项与需要工程/设备介入的硬件异常。
所有调整应遵循设备安全规程与防护边界。员工独立操作,不意味着让其越权处理危险机构或设备电气故障;能判断何时停止、隔离和上报,同样是技能成熟的重要表现。
06|PQCD:让改善从体感走向可核算结果
P|效率
观察换型工时、正常包装CT、异常停机频次、整线连续运行时间及人工干预次数。
Q|品质
观察胶带封贴居中率、脱离/不粘次数、包装外观不良率,以及合格证与箱唛信息匹配率。
C|成本
观察胶带耗用量、返工工时、重调机损失、异常停线损失及设备维护投入。
D|交付
观察包装完工及时率、发货区转运响应、标签信息正确性及异常追溯完整性。
以上是后续建议采用的验收维度,不代表已经取得经核算的量化收益。改善前后数据必须保持箱型、班次、样本和统计口径一致,防止把现场感受直接换算为节约金额或效率提升百分比。
07|工程启示:精益改善的终点,是团队能持续做好
这次包装线实践跨越了开箱、动力输送、人工装箱、扫码识别、一字封箱、打印贴标、90°转向和端面封箱的多个环节。一次有效的硬件调整,解决的是封贴动作的稳定性;一场扎实的现场带教,解决的是设备后续由谁正确使用、谁能识别异常以及经验如何延续。
从抵触到理解、从依赖他人到熟练掌握、从生硬操作到轻松愉快地开展工作,是这次项目最值得记录的变化。 工程改善的价值不在于证明某个人能够解决所有问题,而在于使更多现场人员具备独立解决日常问题的能力。
授人以鱼,不如授人以渔。设备可以购置,方案可以实施,而真正可持续的制造能力,必须沉淀在标准、数据和现场人员身上。
编辑说明|本文依据项目参与者提供的现场说明及成品包装车间一期布局图整理。配图为行业设备场景示意,非实际设备照片,尤其不能替代U字型布置CAD。关于硬件改善的具体零部件与长期连续运行指标,未获得可公开的完整验证数据,因此不做推断。